Моллирование стекла и формование пластика
Моллируем стекло и формуем пластик на современных печах с числовым программным управлением. Гравитационный метод, онлайн-мониторинг температуры и программы, контроль оснастки после каждого цикла.
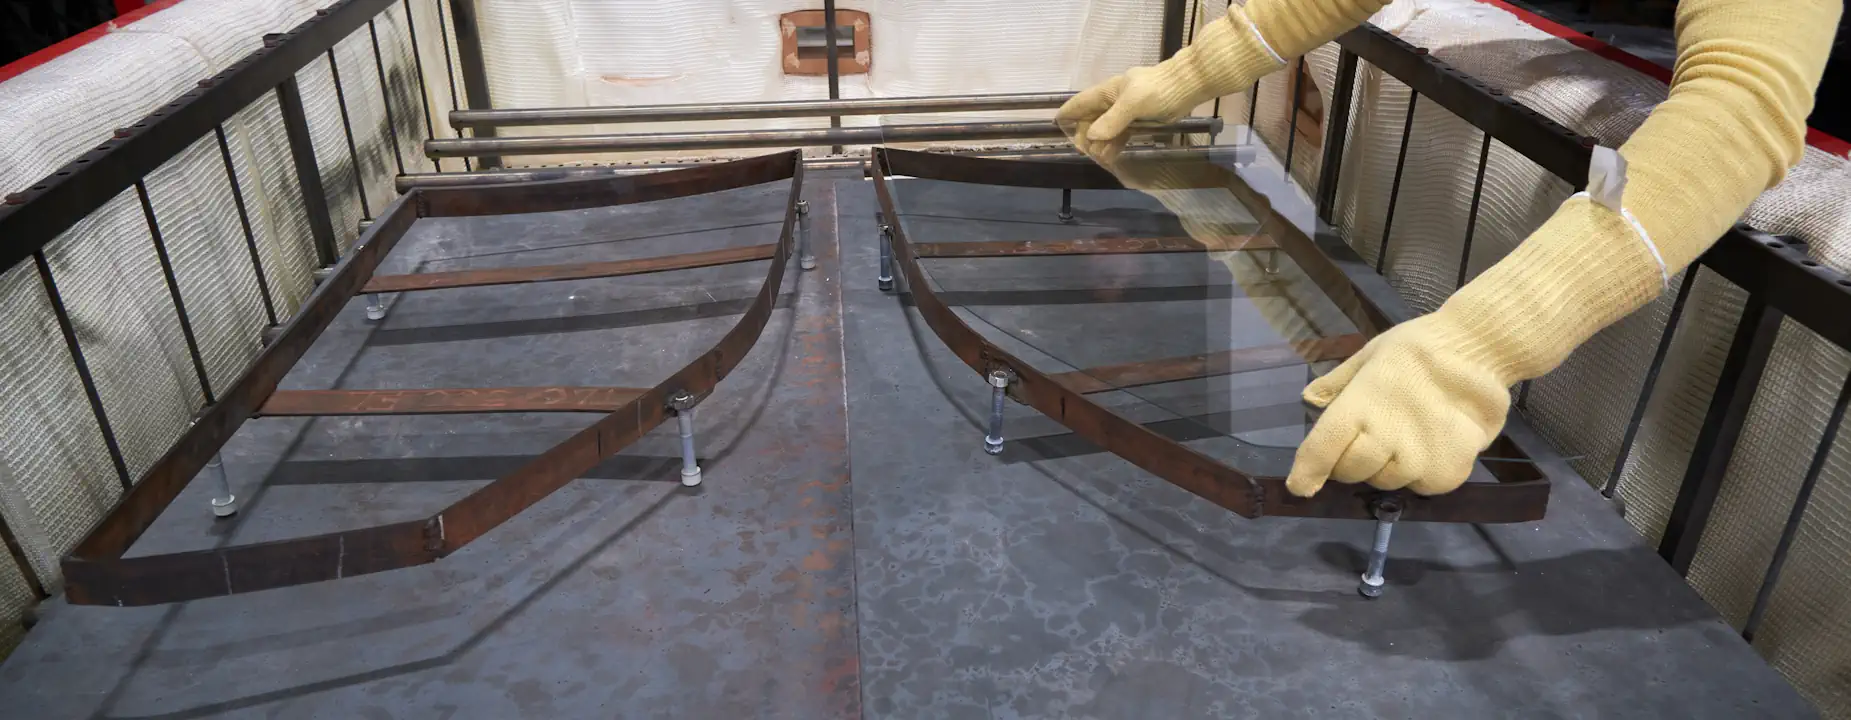
Моллирование и формование
Octoglass оказывает услуги по моллированию стекла и формованию пластика для задач, где нужна управляемая криволинейная геометрия, а не только плоская заготовка. Мы работаем с автомобильными и техническими проектами, единичными прототипами и повторяемыми партиями: от согласованного чертежа или образца до изогнутой детали, готовой к дальнейшей обработке, сборке или поставке. Заказчику не обязательно «знать печь изнутри» — достаточно описать изделие и ограничения по посадке, материалу и следующему этапу.
Моллирование стекла у Octoglass — высокотемпературный гравитационный процесс: лист нагревают по программе, и он осаживается на оснастку под действием силы тяжести. Холодное моллирование (встречается в архитектурных задачах и может занимать месяцы) мы не выполняем: наш контур рассчитан на управляемый горячий цикл с ЧПУ, мониторингом и контролем оснастки. Результат зависит от точности формы, стабильности режима и дисциплины после каждого цикла — ошибка на входе проявляется как отклонение кривизны, а не как «чуть подправить потом».
К качеству моллирования предъявляем крайне жёсткие требования: работаем с электрохромными устройствами, где нужна категорически высокая комплементарность криволинейных поверхностей. Несовпадение формы слоёв здесь недопустимо — поэтому геометрия, программа и оснастка выстраиваются под этот уровень точности, а не под «приблизительно согнутое» стекло.
Параллельно с моллированием стекла выполняем формование пластика в рамках того же производственного контура. Это удобно, когда в одном изделии или комплекте нужны и стеклянные, и пластиковые криволинейные элементы, либо когда заказчику важно закрыть оба материала у одного исполнителя с понятной ответственностью за геометрию и сроки. Условия по пластику согласуем отдельно: материал, толщина, ожидаемая форма и объём партии влияют на маршрут так же, как и у стекла.
Типичный запрос начинается с ясности по задаче: какие габариты, толщина, радиусы, допустимые отклонения, есть ли готовая оснастка или её нужно изготовить, какой следующий этап после гибки. Чем раньше согласованы эти условия, тем короче путь от первой заготовки до стабильного повторения формы в серии. Если данных мало, помогаем сформулировать минимальный набор для оценки — без обещаний характеристик, которых ещё нет в ТЗ.
Для B2B и OEM-проектов моллирование часто встроено в более длинный маршрут: раскрой и кромка → форма → гибка → контроль → дальнейшая сборка. Мы сознательно держим эту услугу как производственный этап с понятными границами, а не как «мастерскую разовых изгибов без документации». Так проще стыковать работу с конструкторами, снабжением и приёмкой у заказчика.
Технические возможности
Числовые допуски и частные режимы печи согласуются под изделие.
| Максимальный формат стекла | до 2500 × 1500 мм |
|---|---|
| Толщина стекла | 2–8 мм; менее 2 мм — по спецзаказу |
| Метод | Гравитационное моллирование |
| Материалы | Стекло; формование пластика — по задаче |
| Управление процессом | ЧПУ, онлайн-мониторинг температуры и программы |
| Отжиг | Релаксация напряжений после моллирования — в составе цикла |
- Максимальный формат стекладо 2500 × 1500 мм
- Толщина стекла2–8 мм; менее 2 мм — по спецзаказу
- МетодГравитационное моллирование
- МатериалыСтекло; формование пластика — по задаче
- Управление процессомЧПУ, онлайн-мониторинг температуры и программы
- ОтжигРелаксация напряжений после моллирования — в составе цикла
По стеклу закрываем формат до 2500 × 1500 мм. Рабочий диапазон толщин — от 2 до 8 мм; по специальному заказу можем моллировать и более тонкое стекло (менее 2 мм), если конструкция, оснастка и программа позволяют получить устойчивый результат. Точные допуски, тип стекла и особенности кромки согласуем под конкретное изделие — без утверждённых цифр на сайте их не публикуем. Если задача на границе диапазона, говорим об этом до запуска, а не после первого неудачного цикла.
Формат и толщина задают не только «можно / нельзя», но и маршрут подготовки: раскрой, обработку кромок, при необходимости фацетирование, подбор или изготовление формы, параметры нагрева и охлаждения. Крупная тонкая заготовка ведёт себя иначе, чем компактная деталь большей толщины; программа печи и схема опоры на оснастке подбираются под эту связку. Поэтому одни и те же «цифры с этикетки» без чертежа и описания кромки ещё не дают полного расчёта.
Если у вас уже есть цифровая модель или результат 3D-сканирования, их можно использовать как основу для оснастки и контроля. Если модель ещё предстоит получить — рядом доступны связанные услуги Octoglass по оцифровке и формам для моллирования, чтобы не разрывать цепочку между геометрией образца и серийным циклом в печи. Так меньше риска, что форма будет сделана «на глаз» по фото, а потом не сойдётся с посадочным местом.
Для оценки также полезны фото образца с разных ракурсов, сведения о ответной детали и пометки, где критична посадка, а где допустим больший коридор. Это не заменяет чертёж, но ускоряет первый ответ: что реально закрывается моллированием, а что потребует доработки оснастки или маршрута.
Возможности
Гравитационный метод
Гибка стекла гравитационным методом по согласованной программе и оснастке.
Онлайн-мониторинг
Постоянный мониторинг температуры и программы моллирования online.
Контроль оснастки
Оснастки проверяются на геометрию после каждого цикла моллирования.
Отжиг после гибки
Релаксация напряжений в стекле — часть процедуры моллирования; режим подбирают инженеры под заготовку, тип и покрытия.
Печи, программа и контроль
Работаем на современных печах с числовым программным управлением. Печи полностью перебраны, модернизированы и доработаны нами — цель этой доработки не «обновить парк ради обновления», а добиться максимальной точности моллирования под реальные производственные задачи: стабильный нагрев, предсказуемый цикл и управляемое воспроизведение формы. Собственная доработка оборудования — часть того, как мы удерживаем процесс под контролем, а не отдаём его «как есть с завода».
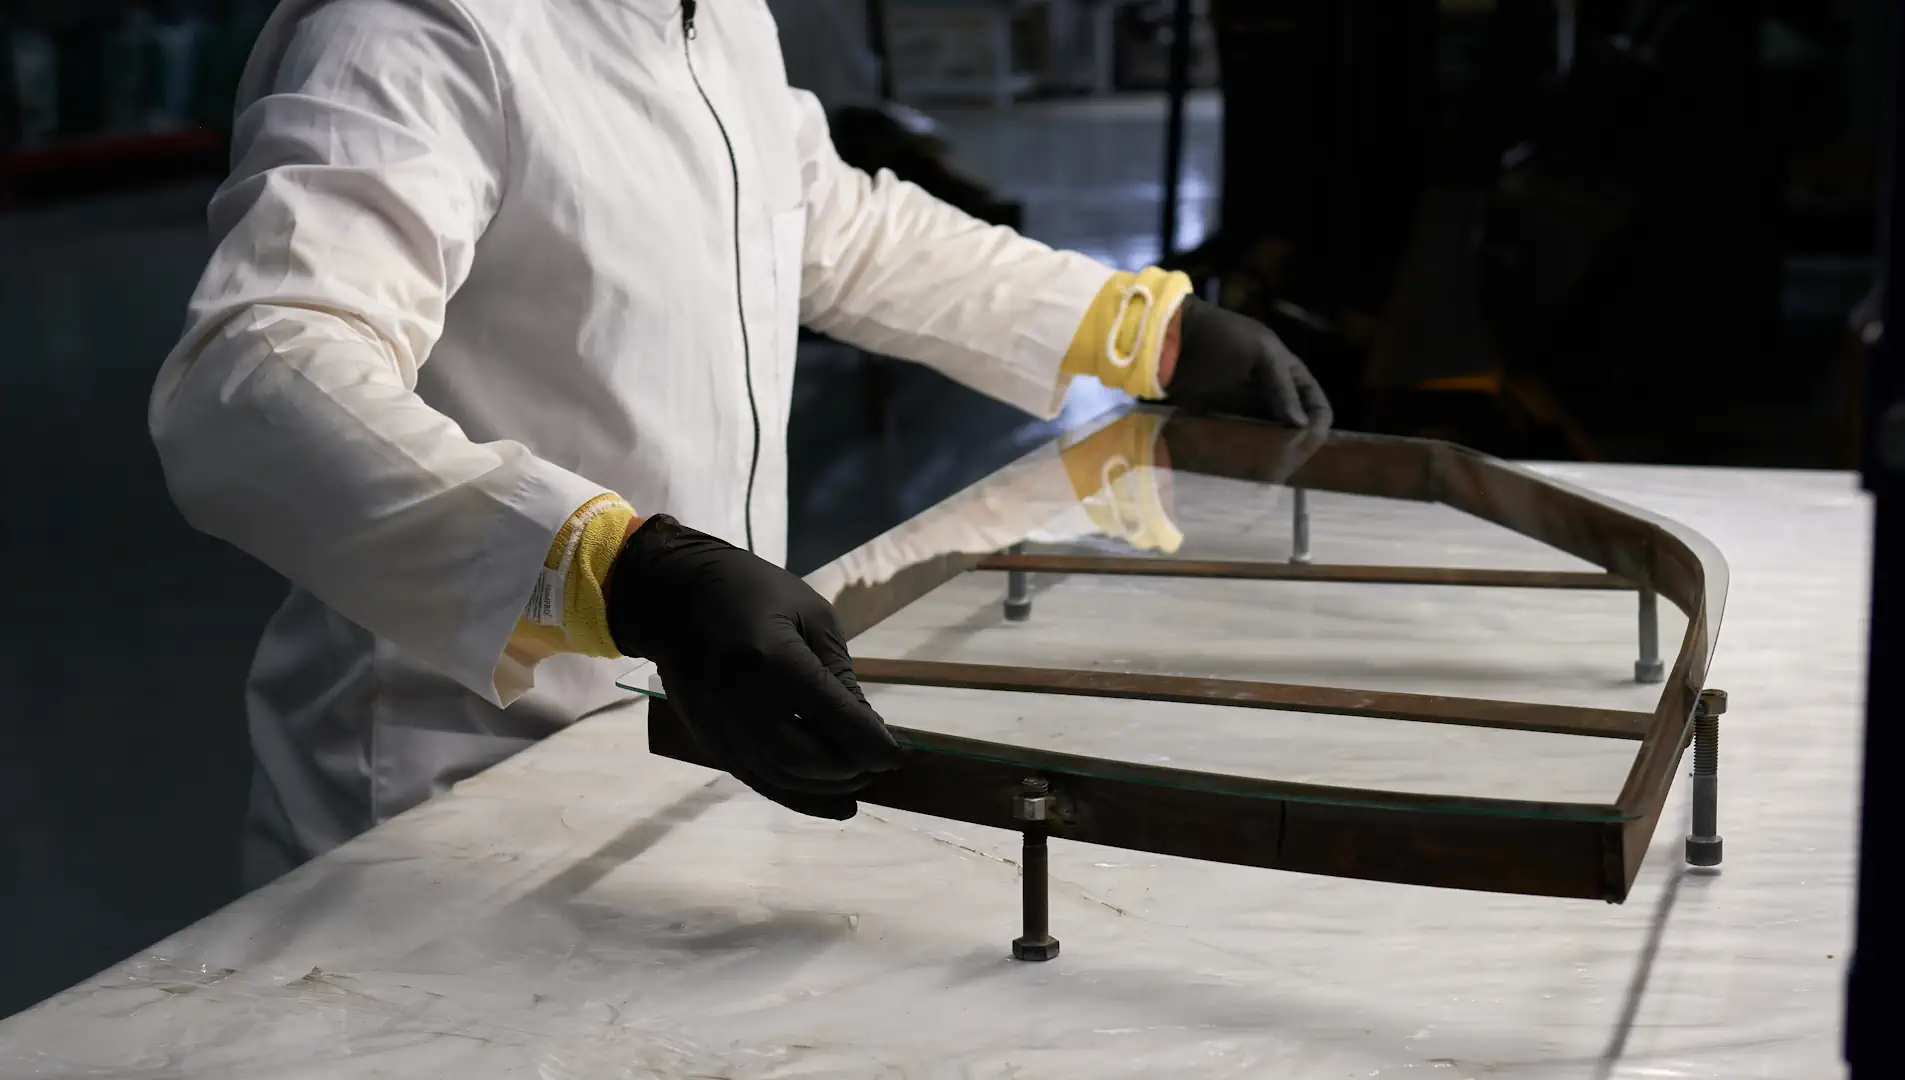
Используется гравитационный метод моллирования: заготовка размещается на оснастке, нагревается по программе, и стекло принимает заданную кривизну под собственным весом. Такой подход требует аккуратной укладки, чистой опорной схемы и согласованной температурной кривой — поэтому подготовка к загрузке и контроль программы так же важны, как сама печь. Хаотичный нагрев без зафиксированной программы плохо совместим с повторяемой геометрией.
В состав процедуры моллирования входит отжиг стекла после гибки — процесс релаксации напряжений, накопленных при изгибе. Без корректного отжига стекло может лопнуть спустя дни или около недели после выхода из печи. Режим отжига — не «опция по желанию», а обязательная часть цикла: его подбирают инженеры предприятия в зависимости от заготовки, типа стекла и покрытий.
Печи регулярно проходят перепроверку и обслуживание. Параллельно ведётся постоянный мониторинг температуры и программы моллирования online: оператор и система видят ход цикла, а не только стартовые уставки. Это снижает риск незамеченного отклонения режима и помогает быстрее разбирать спорные партии, если геометрия или оптика изделия вызывают вопросы. Онлайн-наблюдение — не маркетинг, а рабочий инструмент сопровождения цикла.
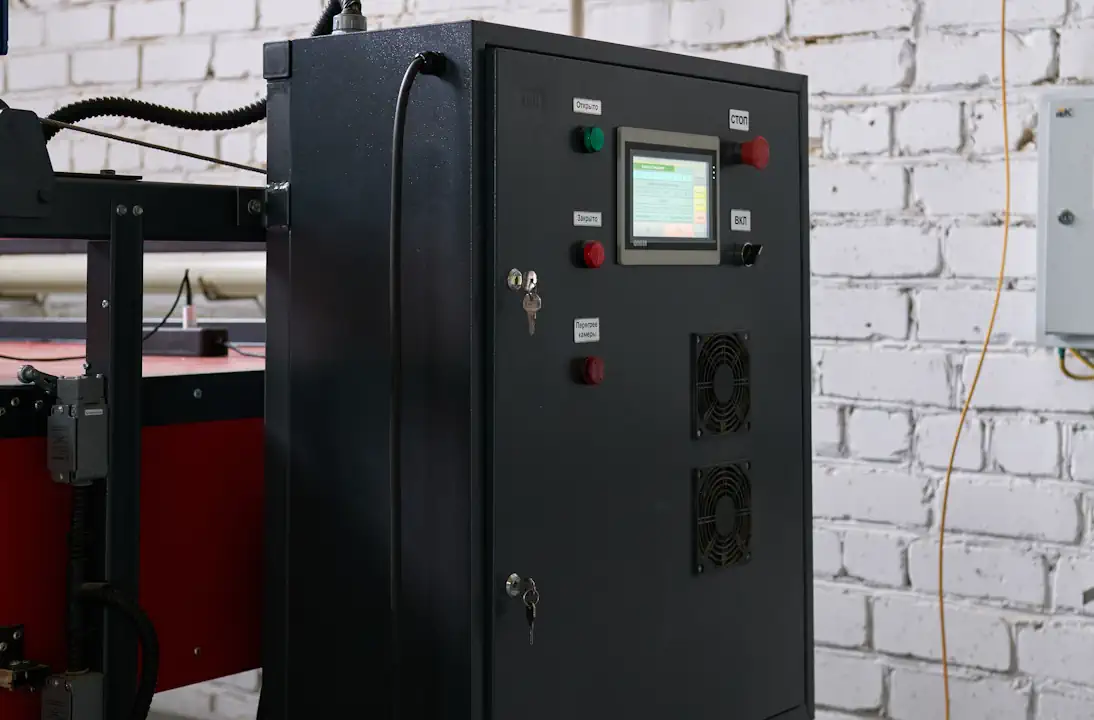
Панель управления с ЧПУ и индикацией состояния камеры — часть этого контура. Для заказчика это означает не абстрактное «есть печь», а воспроизводимый процесс: программа фиксируется, цикл наблюдается, отклонения ловятся на этапе оборудования, а не только после того, как деталь уже ушла в следующий передел. Когда партия повторяется, проще опереться на уже отработанную программу и проверенную оснастку, чем каждый раз начинать «с чистого листа».
Оснастка и стабильность цикла
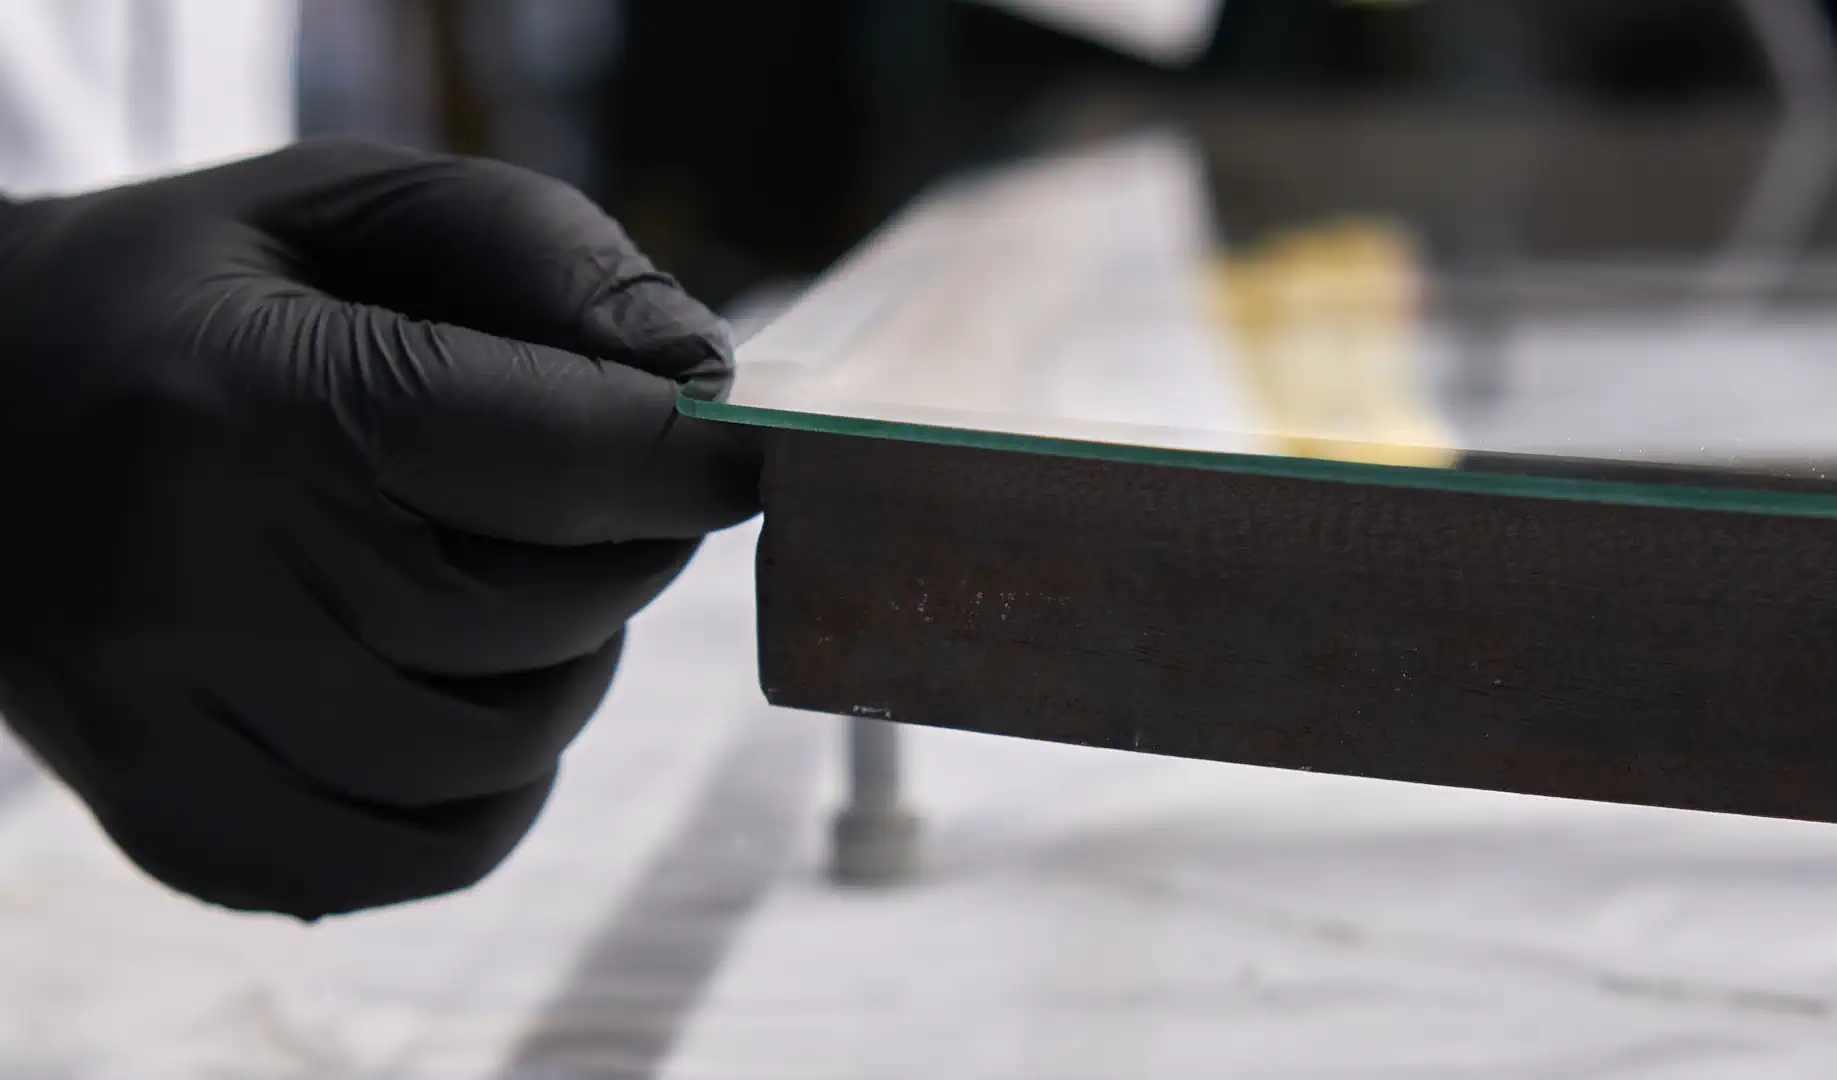
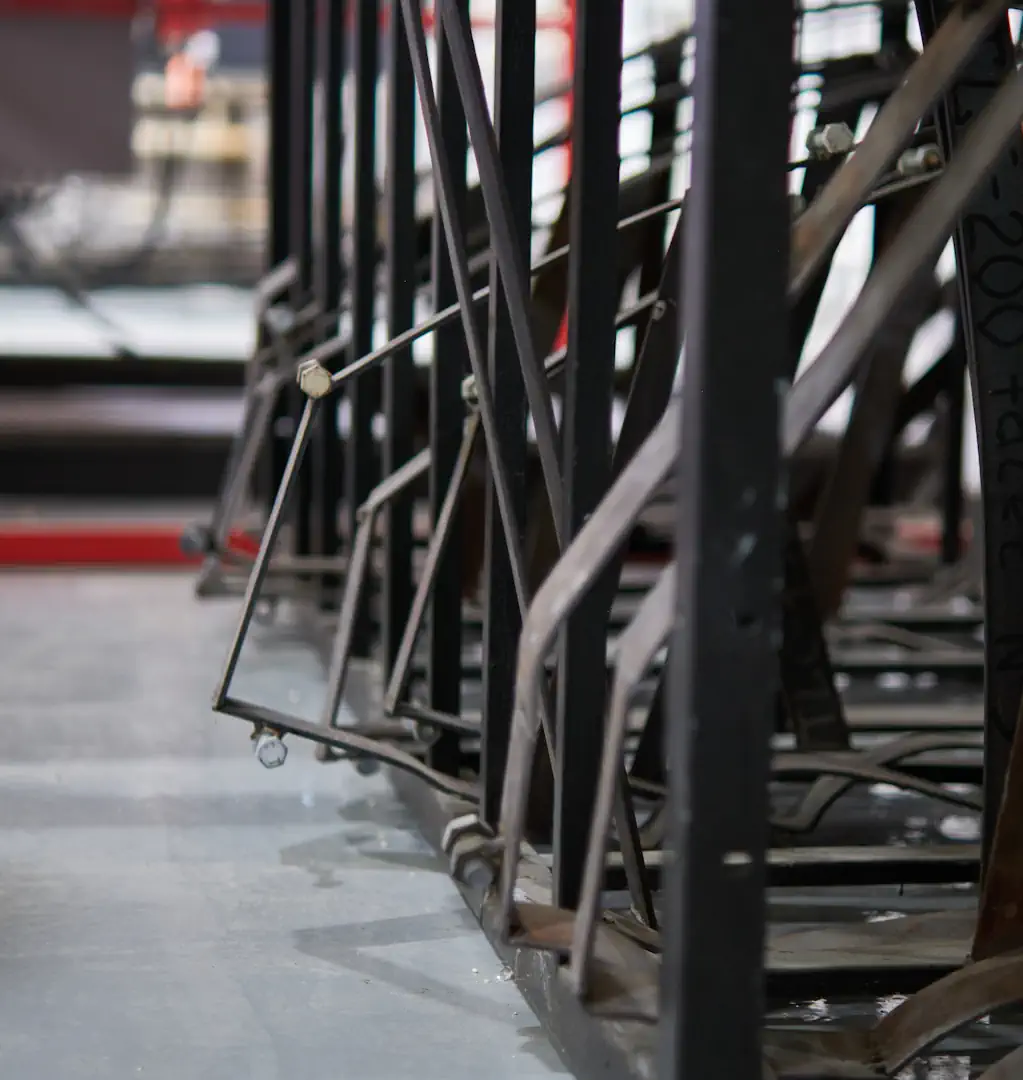
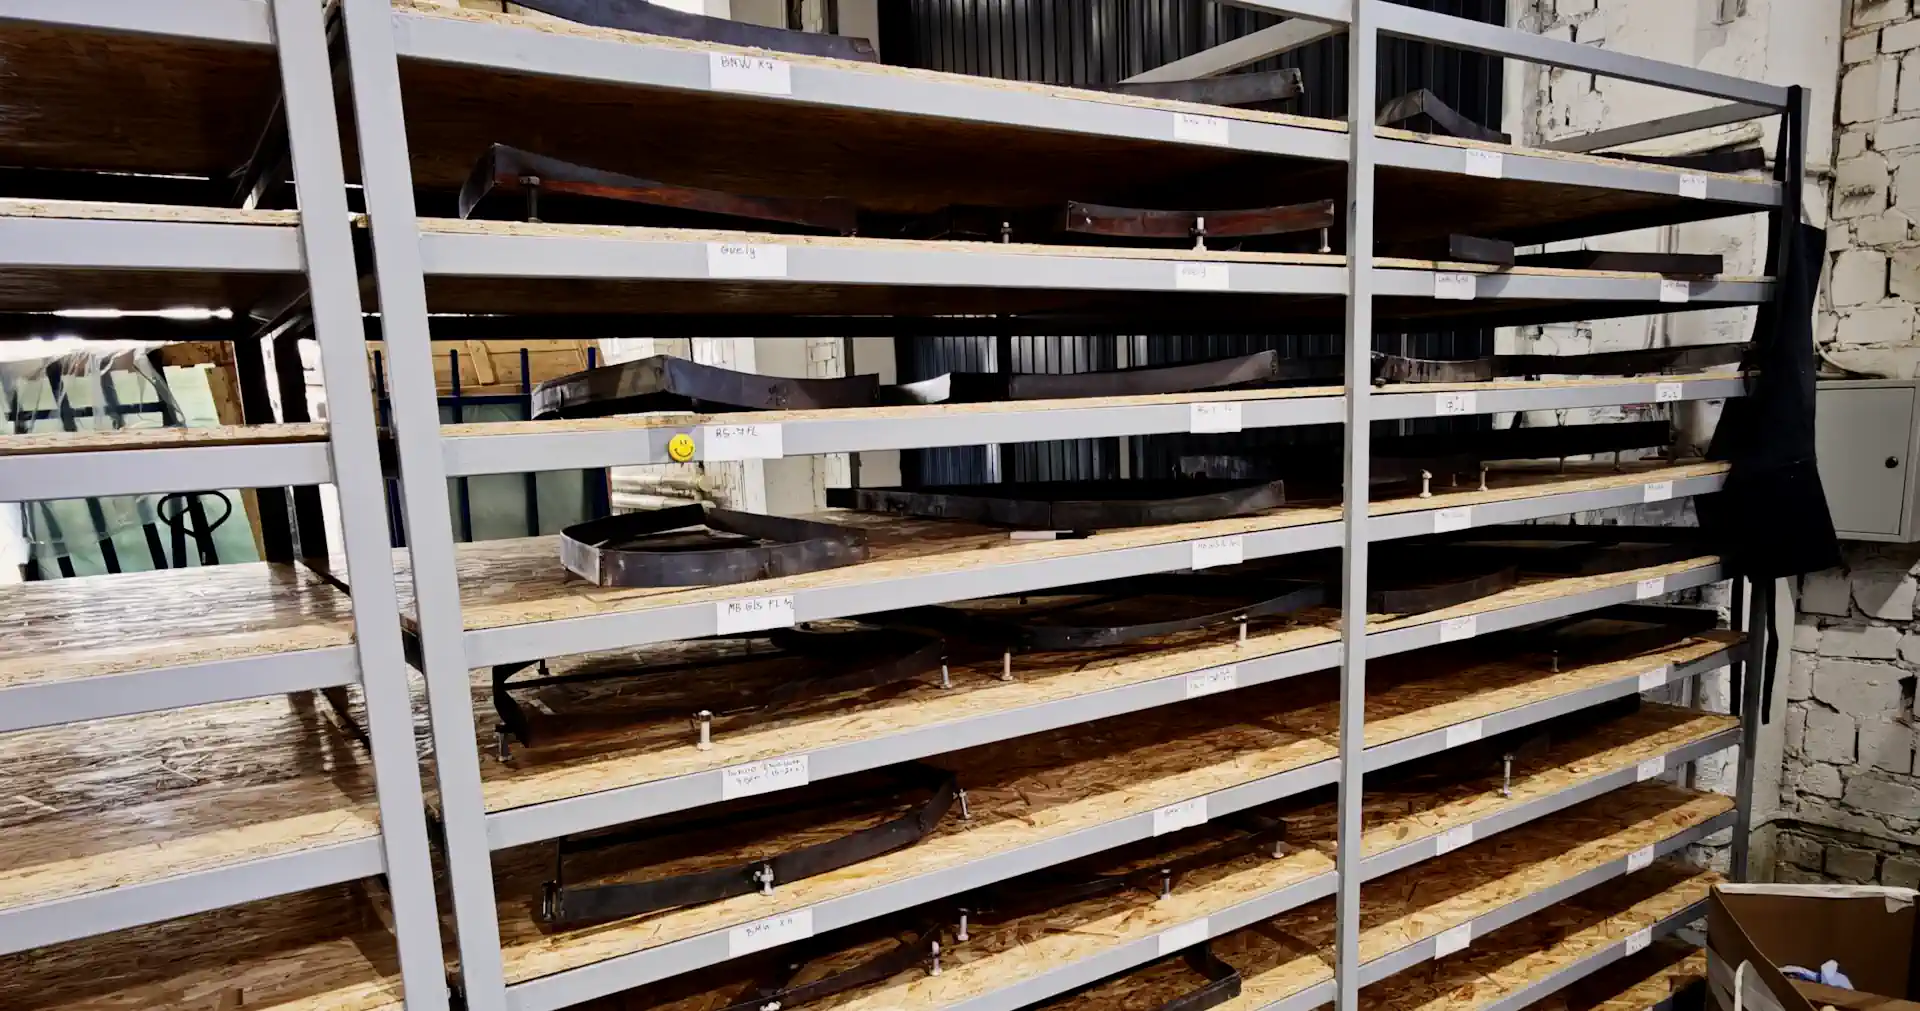
Оснастки проверяются на геометрию после каждого цикла моллирования. Это правило производственной дисциплины: форма — рабочий инструмент, который испытывает тепловые нагрузки, и даже небольшие изменения опоры могут увести следующую партию от согласованного профиля. Проверка после цикла позволяет вовремя подтянуть регулировки, отложить сомнительную оснастку или остановить серию до накопления брака. Для электрохромных сборок такая дисциплина критична: без высокой комплементарности кривых слоёв устройство просто не собрать.
Связка «оснастка → программа → контроль» особенно важна, когда изделие должно стыковаться с кузовом, рамой или ответной деталью. Моллирование само по себе не заменяет конструкторскую проработку посадочных размеров, но даёт шанс удерживать форму в согласованном коридоре, если входные данные и оснастка соответствуют задаче. Если посадка критична, лучше заранее заложить контроль геометрии и, при необходимости, этапы доводки маршрута.
После гибки деталь может остаться заготовкой под ламинацию, пройти дополнительную обработку кромок или уйти заказчику как изогнутое стекло/пластик. Маршрут фиксируем заранее: так проще планировать сроки и не смешивать требования разных переделов в одном неясном ТЗ. Прозрачные границы этапов снижают споры о том, «что уже входит в моллирование», а что оформляется отдельной услугой.
Если нужна полная цепочка «от образца до криволинейного остекления», Octoglass может закрыть соседние этапы на одной площадке: резку и подготовку кромок, фацетирование, изготовление форм для моллирования, а при необходимости — дальнейшую сборку многослойных конструкций. Моллирование в этом случае — центральный формообразующий шаг, а не изолированная услуга «нагреть и согнуть». Связанные услуги ниже как раз собирают этот контур вокруг гибки.
Чтобы начать диалог, достаточно короткого описания задачи и доступных исходных данных. Мы уточним, хватает ли формата и толщины, нужна ли новая оснастка и какой следующий этап логичен после моллирования. Точный расчёт и сроки — после согласования вводных; на сайте мы публикуем только подтверждённые возможности, без выдуманных допусков и обещаний по срокам «из воздуха».
Как мы работаем
01
Исходные данные и оснастка
Чертёж, модель или образец; согласование формы, толщины и маршрута. При необходимости — изготовление или подбор оснастки.
02
Подготовка заготовки
Резка и обработка кромок (при необходимости — фацетирование) до загрузки в печь.
03
Моллирование и отжиг
Гравитационная гибка по программе ЧПУ и отжиг для релаксации напряжений — с мониторингом температуры и цикла.
04
Контроль и следующий этап
Проверка геометрии оснастки после цикла; при необходимости — дальнейшая обработка или ламинация.
Что нужно от заказчика
Чертёж или модель
DXF/DWG, 3D-модель или согласованные размеры и радиусы.
Толщина и материал
Тип стекла или пластика и целевая толщина в диапазоне возможностей.
Оснастка
Наличие формы у заказчика или запрос на изготовление форм для моллирования.
Дальнейший маршрут
Нужны ли резка/обработка, фацетирование, ламинация или поставка изогнутой заготовки.
Производство
Связанные этапы
Резка и обработка
Резка на ЧПУ, обработка кромок и сверление: прямой и фигурный рез до 2000×1500 мм.
Подробнее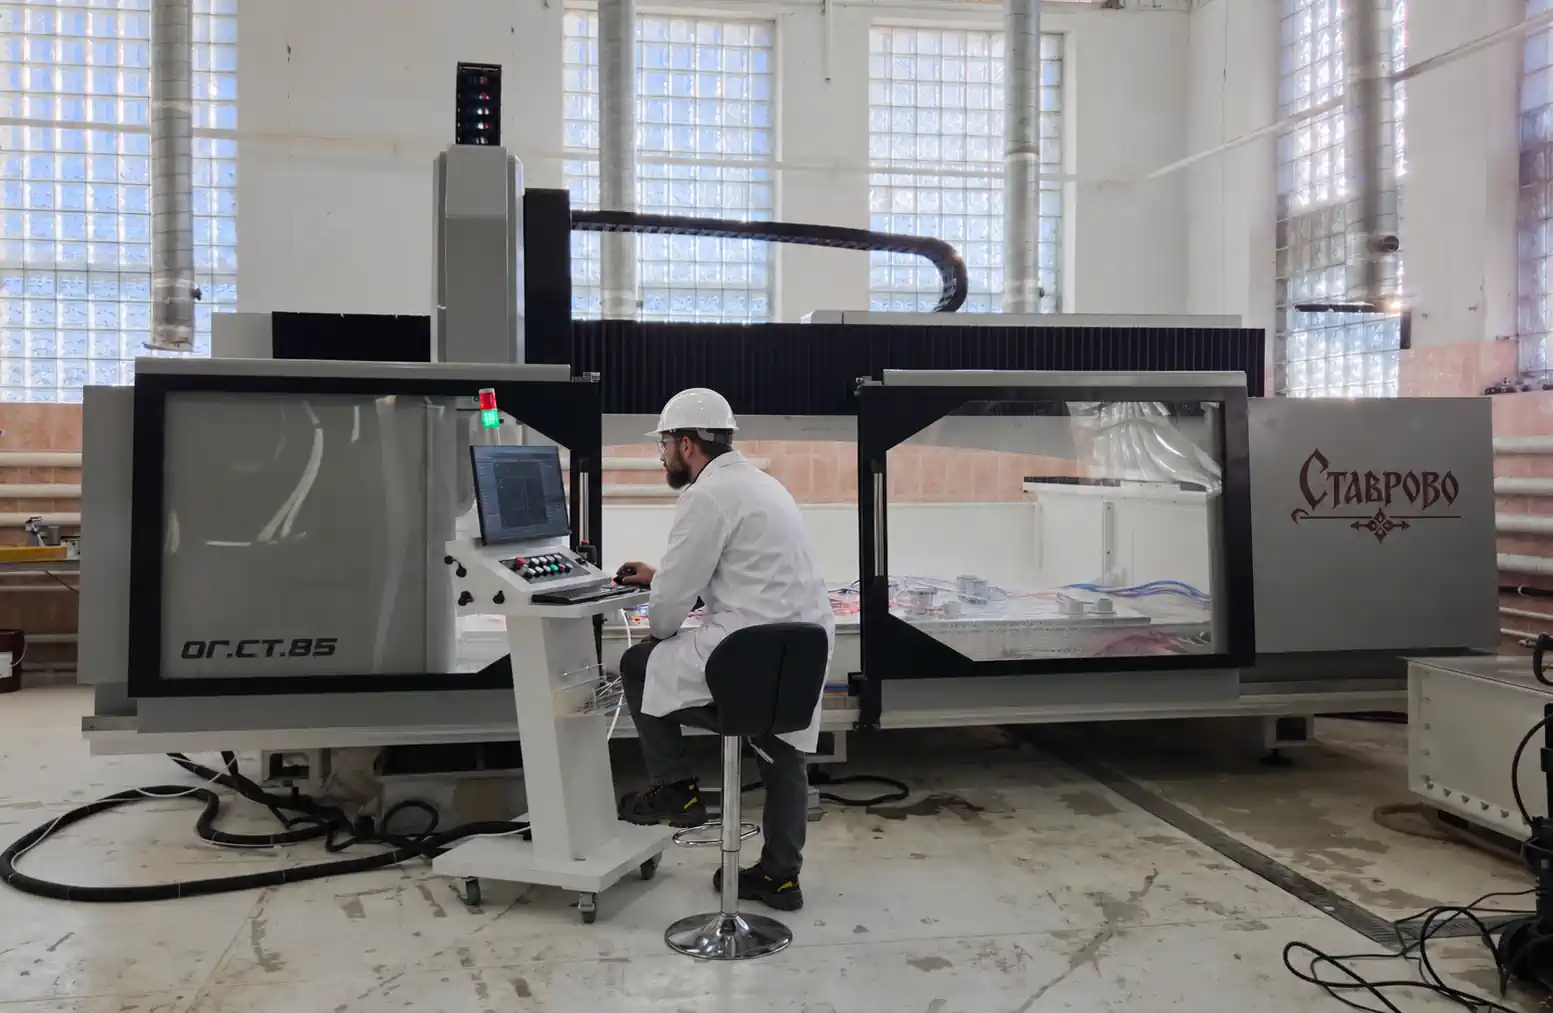
Фацетирование
Прямой и криволинейный фацет, шлифовка и полировка кромки на ЧПУ или ручном станке до 2500×1500 мм.
Подробнее
Формы для моллирования
Периметральная оснастка для гравитационного моллирования стекла: проектирование, изготовление и контроль геометрии.
Подробнее