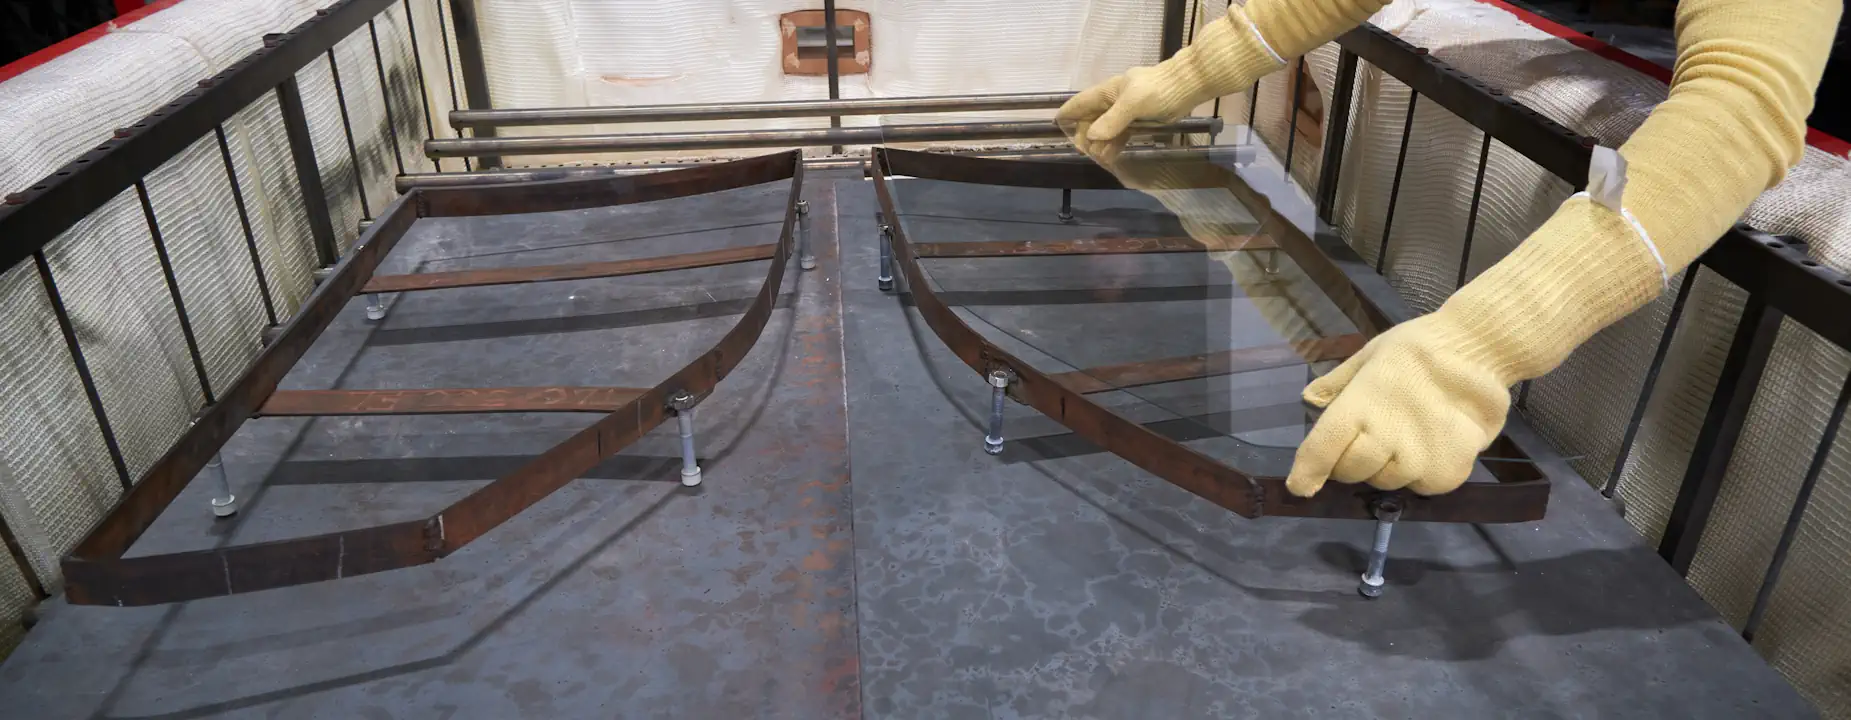
Резка и обработка
Режем стекло на ЧПУ-станке и готовим заготовки к дальнейшему маршруту: кромка, отверстия, моллирование или ламинация. Стандартные толщины для резки — от 2 до 8 мм; тоньше 2 мм (до 0,55 мм) и свыше 8 мм оформляем как спецпроект. Максимальный формат резки — 2000 × 1500 мм, доступны прямой и фигурный рез с точностью ±1 мм. Обработку кромки и сверление выполняем на ручном станке или на 5-осевом ЧПУ с возможностью фрезеровки — в тех же границах по толщине и размеру.
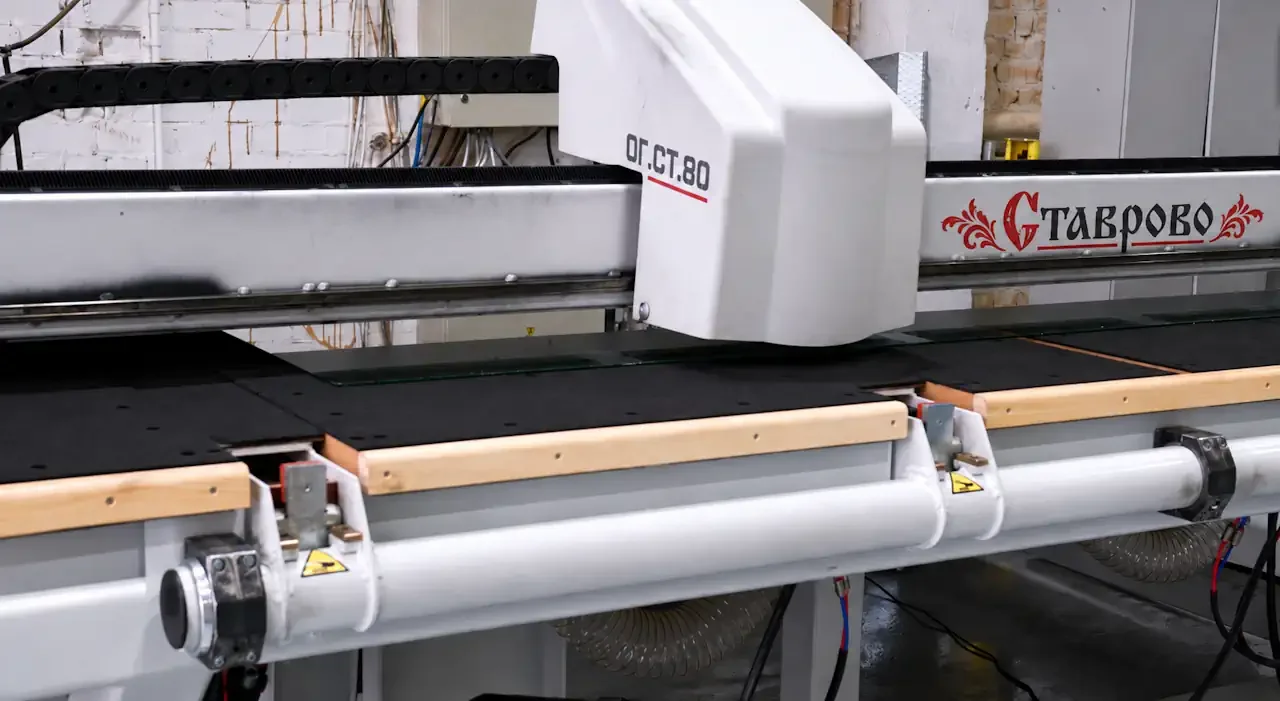
В этом разделе
Резка и первоначальная обработка стекла
Octoglass выполняет резку и первоначальную обработку листового стекла на собственной площадке. Раскрой ведём на компьютеризированном ЧПУ-станке: программа задаёт контур, а оператор не вмешивается в сам ход реза — это снижает разброс от детали к детали и делает результат предсказуемым для следующих переделов.
Стандартный рабочий диапазон толщин — от 2 до 8 мм. Если нужно резать тоньше 2 мм (вплоть до 0,55 мм) или толще 8 мм, задачу рассматриваем как спецпроект: оцениваем применимость, маршрут и риски до запуска, а не после первой неудачной попытки.
Максимальный формат для резки — 2000 × 1500 мм. В этих границах закрываем и компактные технические детали, и крупные заготовки под автомобильное или специальное остекление — при условии, что толщина и геометрия согласованы на входе.
Доступны прямой и фигурный рез. Прямой контур удобен для прямоугольных и простых полигональных деталей; фигурный — когда нужна криволинейная или сложная кромка уже на этапе раскроя, а не «доводка на глаз» позже.
Точность реза составляет ±1 мм. Это зафиксированный производственный коридор с учётом физики роликового реза и позиционирования головки: для большинства заготовок он достаточен, а критичные посадки лучше закладывать в чертёж с запасом под этот допуск.
Резка — не «просто разрезать лист», а первый шаг технологической цепочки. После раскроя на кромке остаются следы разлома и зоны напряжений; без последующей обработки кромки заготовка хуже переносит транспортировку и дальнейшие этапы. Поэтому маршрут «резка → кромка/отверстия» часто планируем сразу.
Работаем по чертежам и цифровым моделям заказчика: предпочтительны DXF/DWG, но для предварительной оценки подойдут и PDF или эскиз. Чем раньше зафиксированы контур, толщина и следующий этап, тем короче путь от первого листа до стабильного повторения в партии.
Для B2B и OEM резка удобна и как отдельная услуга, и как этап полного контура Octoglass — с передачей на фацетирование, моллирование или ламинацию на той же площадке. На сайте публикуем подтверждённые формат, толщины и точность; частные допуски и сроки согласуем под конкретный заказ.
Обработка кромки и сверление отверстий
После резки Octoglass выполняет обработку кромки — шлифовку или полировку — и сверление отверстий. Это отдельный, но тесно связанный с раскроем этап: он снимает острые следы разлома, снижает риск самопроизвольного разрушения при перевозке и готовит заготовку к моллированию, ламинации или сборке.
Доступны два маршрута. Ручной станок применяем там, где иным способом закрыть задачу нельзя: нестандартная посадка, ограниченный доступ к кромке или геометрия, которую разумнее довести вручную под контролем оператора.
Второй маршрут — 5-осевой ЧПУ-станок. На нём выполняем шлифовку и полировку кромки, сверление отверстий и, при необходимости, фрезеровку. ЧПУ удобен, когда нужна повторяемость серии и точная привязка отверстий к контуру по согласованной программе.
Фрезеровка на 5-осевом станке расширяет геометрию обработки: не только круглое отверстие, но и более сложные выборки и контуры, если это заложено в чертеже и материал позволяет устойчивый цикл.
Ограничения по толщине и формату те же, что у резки: стандарт 2–8 мм, формат до 2000 × 1500 мм; тоньше 2 мм (до 0,55 мм) и свыше 8 мм — спецпроект. Так проще стыковать раскрой и доводку в одном ТЗ без скрытых «сюрпризов» по габариту.
Шлифовка закрывает базовую подготовку кромки; полировка — когда нужна более гладкая, визуально и тактильно чистая кромка под видимые зоны или следующий технологический шаг. Выбор режима фиксируем на оценке: «полировка везде» без причины только удлиняет цикл.
Сверление отверстий планируем вместе с кромкой: диаметры, отступы от края и порядок операций влияют на прочность заготовки. Если отверстия критичны для крепежа или датчиков, лучше сразу дать чертёж с допусками, а не уточнять их после первой партии.
Чтобы начать оценку, достаточно контура, толщины, списка отверстий и пометки — ручной маршрут или ЧПУ, шлифовка или полировка. Итоговый расчёт и сроки — после согласования вводных; связанные этапы вроде фацетирования, моллирования и ламинации можно заложить в тот же запрос.
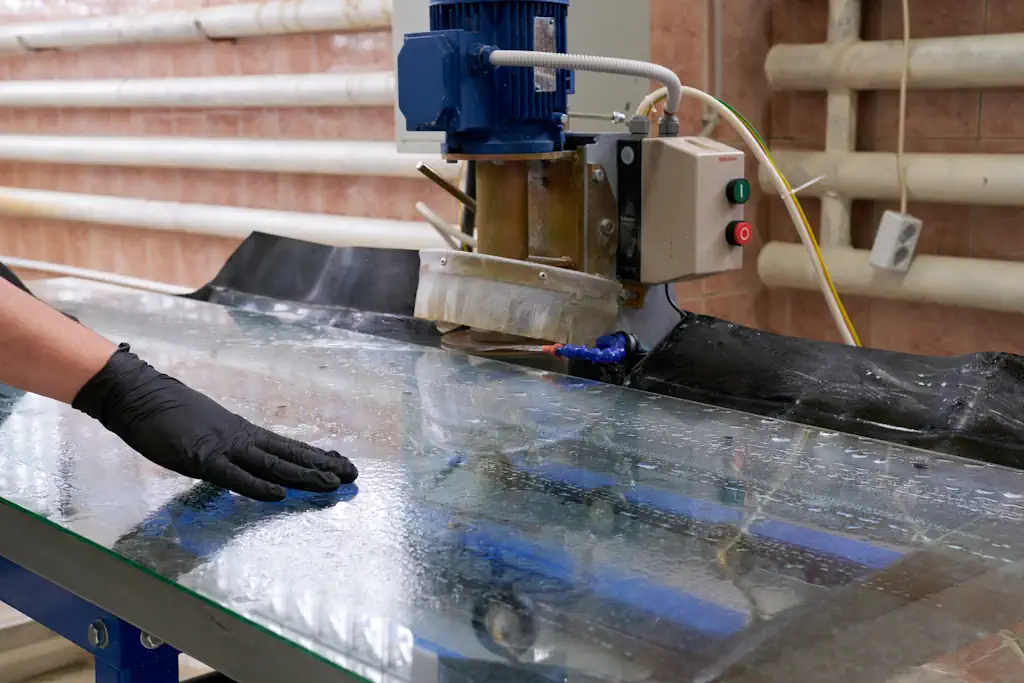
Технические возможности
Частные допуски, режим кромки и сроки согласуются под изделие.
| Максимальный формат | до 2000 × 1500 мм |
|---|---|
| Толщина (стандарт) | 2–8 мм |
| Толщина (спецпроект) | от 0,55 до 2 мм и свыше 8 мм |
| Тип реза | Прямой и фигурный |
| Точность реза | ±1 мм |
| Обработка кромки и отверстий | Ручной станок или 5-осевой ЧПУ (в т.ч. фрезеровка) |
- Максимальный форматдо 2000 × 1500 мм
- Толщина (стандарт)2–8 мм
- Толщина (спецпроект)от 0,55 до 2 мм и свыше 8 мм
- Тип резаПрямой и фигурный
- Точность реза±1 мм
- Обработка кромки и отверстийРучной станок или 5-осевой ЧПУ (в т.ч. фрезеровка)
Стоимость
Итоговая стоимость зависит от объёма, материала и маршрута обработки. Точный расчёт — по запросу.
| Резка | по запросу |
|---|---|
| Обработка кромки | по запросу |
| Сверление отверстий | по запросу |
- Резкапо запросу
- Обработка кромкипо запросу
- Сверление отверстийпо запросу
Возможности
ЧПУ-резка
Прямой и фигурный рез на компьютеризированном станке с точностью ±1 мм.
Формат до 2000 × 1500 мм
Максимальный размер для резки и последующей обработки кромки и отверстий.
Кромка и отверстия
Шлифовка или полировка кромки и сверление — вручную или на 5-осевом ЧПУ.
Фрезеровка на 5 осях
На 5-осевом ЧПУ доступна фрезеровка там, где нужна более сложная геометрия обработки.
Как мы работаем
01
Исходные данные
Чертёж или DXF/DWG, толщина стекла, тип реза и нужные этапы после резки.
02
Резка на ЧПУ
Прямой или фигурный раскрой в формате до 2000 × 1500 мм с точностью ±1 мм.
03
Кромка и отверстия
Шлифовка или полировка кромки и сверление на ручном станке или 5-осевом ЧПУ; при необходимости — фрезеровка.
04
Контроль и следующий этап
Проверка заготовки и передача на фацетирование, моллирование, ламинацию или отгрузку.
Что нужно от заказчика
Чертёж или модель
DXF/DWG или согласованный чертёж с размерами и контуром реза.
Тип и толщина стекла
Толщина в стандартном диапазоне 2–8 мм или пометка о спецпроекте.
Количество и партия
Объём заказа: прототип, пилот или серия.
Дальнейшая обработка
Нужны ли кромка, сверление, фацетирование, моллирование, ламинация.
Производство